English
 العربية
 Nederlands
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português
 Русский
 Español

Краткий ответ: экструзия предпочтительнее, когда необходимы низкие затраты на оснастку, отсутствие минимального заказа, быстрая доставка и чистое анодированное покрытие; литье под давлением предпочтительнее, когда требуются сложные трехмерные формы и очень большие объемы. Большинство электронных проектов начинаются с корпуса из экструдированного алюминия, поскольку пресс-форма недорога, а длина может быть изменена по желанию заказчика, в то время как корпус из литого под давлением алюминия становится целесообразным, когда геометрия и количество оправдывают использование пресс-формы. В этом руководстве сравниваются оба процесса с реальными цифрами по оснастке, минимальному объему заказа, прочности, качеству отделки и срокам поставки, чтобы вы могли принять решение до покупки.

Обзор процесса экструзии
Процесс экструзии алюминия начинается с заготовки из сплава 6063 (или 6061/6005), нагретой примерно до 450–500 °C и пропущенной через стальную матрицу под высоким давлением, в результате чего получается профиль с постоянным поперечным сечением. Затем экструдированная деталь нарезается точно по заданным размерам, подвергается термообработке до состояния T5/T6 для повышения прочности и обрабатывается на станке с ЧПУ для изготовления торцевых пластин, вырезов и элементов крепления. Поскольку поперечное сечение повторяется по всей длине, одна матрица позволяет изготовить корпус любой длины — из одного профиля можно получить корпус длиной 90 мм, 150 мм или 300 мм.
Экструзия — основа линейки YONGU (серии H, J, G и K — все они изготовлены методом экструзии). В разъемном корпусе из экструдированного профиля корпус соединен с двумя обработанными на станке алюминиевыми торцевыми пластинами; цельный экструзионный профиль добавляет внутренние пазы для печатных плат. Практические преимущества: простые матрицы стоят примерно 500–2,500 долларов, оснастка готова за 1–2 недели, и нет минимального заказа — YONGU хранит стандартные профили на складе и отгружает их в тот же день. Для планирования размеров в коллекции корпусов из алюминиевого профиля указаны стандартные размеры, а услуга изготовления корпусов на заказ охватывает нестандартные длины и ширины.
Обзор процесса литья под давлением
Литье под давлением предполагает впрыскивание расплавленного алюминиевого сплава (обычно ADC12/A380) в закаленную стальную форму под высоким давлением, где он охлаждается за секунды и воспроизводит полость в полном 3D-формате — стенки, выступы, ребра, монтажные выступы и даже резьбу, отлитую под давлением, за один цикл. Именно это делает литье под давлением непревзойденным для сложных корпусов: форм, которые физически невозможно получить методом экструзии, таких как изогнутые корпуса, многоплоскостные фланцы и тонкостенные корпуса с классом защиты IP и встроенными уплотнительными канавками.
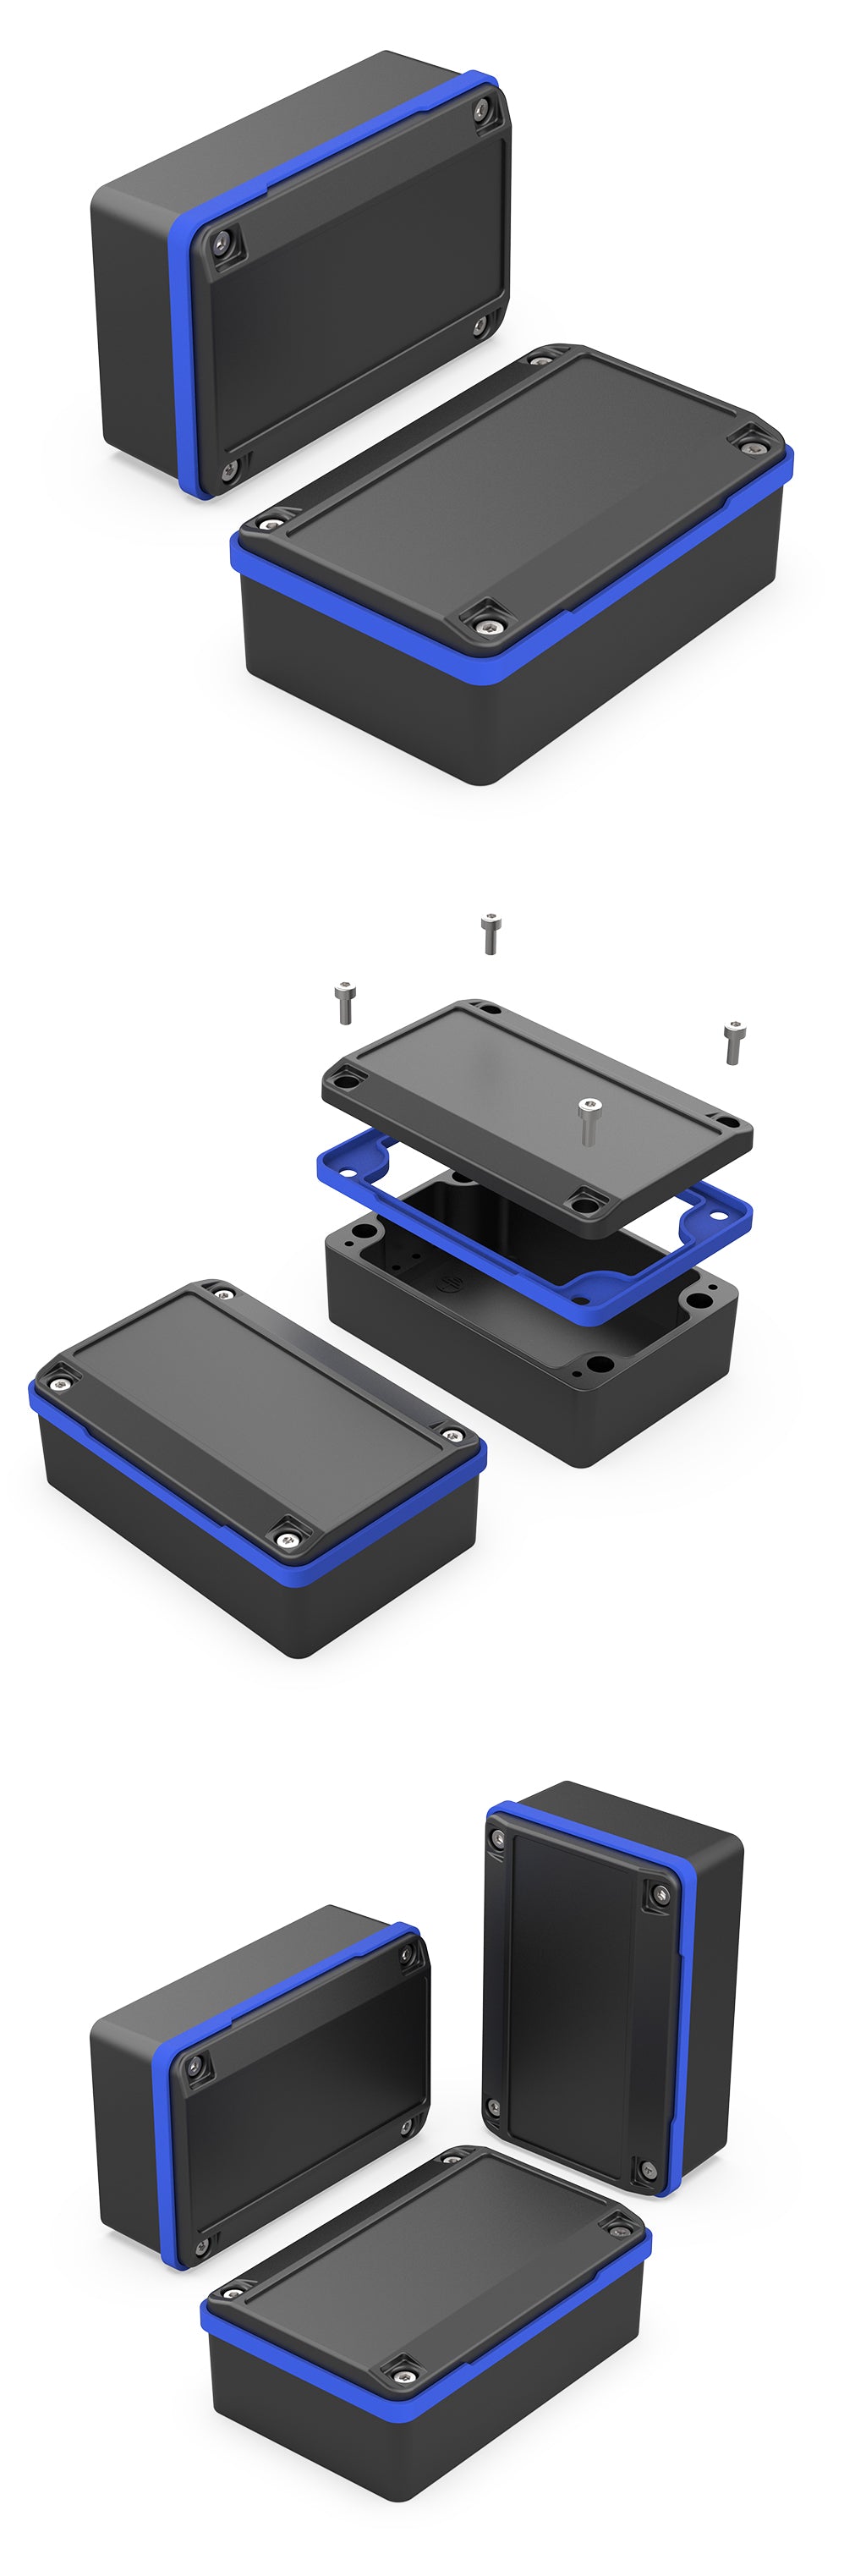
Цена этой свободы кроется в самом начале. Стоимость пресс-формы для литья под давлением составляет примерно 5,000–50,000 долларов и более, в зависимости от количества полостей и сложности, изготовление оснастки занимает 4–8 недель, а экономически целесообразные объемы производства — более 1,000 деталей. Детали, изготовленные методом литья под давлением, также требуют последующей механической обработки уплотнительных поверхностей и нанесения лакокрасочного/порошкового покрытия (покрытие после литья твердое, но пористое), поэтому литая продукция YONGU, такая как литой алюминиевый корпус IP68 и литой алюминиевый ящик , заказывается оптом и хранится на складе для удовлетворения повторного спроса.
Параллельное сравнение
| фактор | Экструзия (6063) | Литье под давлением (ADC12/A380) |
| Geometry | Постоянный размер поперечного сечения, любая длина | Сложная 3D-модель, тонкие стенки, выступы, ребра. |
| Стоимость оснастки | ≈ 500–2,500 долларов США | ≈ 125 000–250 000 долларов США+ |
| Срок изготовления оснастки | 1-2 недель | 4-8 недель |
| Мин. заказ | 1 шт. (без минимального заказа) | ≈ 1,000+ шт. |
| Типичная стена | 1.5 – 3 мм | 1 – 3 мм |
| предел текучести | ≈ 110–240 МПа (Т5/Т6) | ≈ 150–220 МПа (в литом состоянии) |
| Плотность | ≈ 2.70 г/см³ | ≈ 2.71 г/см³ (с учетом пористости) |
| Теплопроводность | ≈ 201 Вт/м·К | ≈ 96 Вт/м·К |
| Анодированная отделка | Превосходное, однородное оксидное покрытие. | Некачественная отливка; машинная обработка + покрытие |
| Экономичный объем | 1–10,000 шт. | 5,000–100,000+ шт. |
Типичные значения приведены в стандартах ASTM B221 (6063-T5/T6) и ASTM B85 (ADC12/A380); уточните конкретную температуру закалки и условия литья для вашего применения.
Гибкость и сложность проектирования
Экструзия ограничивает вас двухмерным профилем, выдавливаемым по прямой линии — любая деталь должна быть однородной по всей длине, а сложность заключается в обработанных торцевых пластинах. Литье под давлением не имеет таких ограничений: стенки, ребра, выступы, подрезы, логотипы и уплотнительные канавки отливаются в полость, а тонкие стенки толщиной до ~1 мм являются обычным делом. Если вашей конструкции требуется изогнутый корпус, цельная коробка со встроенными монтажными выступами или взрывозащищенная геометрия соединения, литье под давлением — единственный вариант; если же требуется прямоугольный корпус с вырезами, то экструзия в сочетании с ЧПУ будет быстрее и дешевле.
Стоимость оснастки и минимальный объем заказа
Именно здесь эти два процесса наиболее сильно различаются. Экструзионная матрица представляет собой цельную стальную пластину с фигурным отверстием — 500–2,500 долларов и 1–2 недели. Пресс-форма для литья под давлением — это многоплитная оснастка с выталкивателями и направляющими — 5,000–50,000 долларов и более и 4–8 недель. Поскольку экструзионная оснастка дешева, а профили имеются на складе, компания YONGU поставляет экструдированные корпуса без минимального объема заказа ; литье под давлением окупается только тогда, когда объем амортизирует стоимость пресс-формы. Приведенные ниже кривые зависимости стоимости от объема показывают точку пересечения:
Относительная себестоимость единицы продукции в зависимости от объема производства (иллюстративный пример, амортизация оснастки)
10 шт.
1,000 шт.
10,000 шт.
50,000 шт.
Расчеты произведены для партии из 10 экструдированных деталей, включая долю оснастки; фактическое пересечение зависит от размера коробки, обработки и отделки — запросите расчет стоимости для вашего точного чертежа.
Механическая сила
Ни один из процессов не является слабым, но режимы разрушения различаются. Экструдированный сплав 6063-T6 достигает предела текучести примерно в 240 МПа с хорошим удлинением — он изгибается перед разрушением, что подходит для работы в условиях вибрации и удержания шнека. Литой сплав ADC12 обеспечивает предел текучести ~150–220 МПа в литом состоянии с мелкозернистой высокопрочной поверхностной пленкой, но литая структура более хрупкая, и на обработанных поверхностях может появиться внутренняя газовая пористость. В микроструктурном отношении экструзия создает кованую, беспористую зернистую структуру, вытянутую вдоль оси профиля (отсюда ее равномерная реакция на анодирование и стабильная обрабатываемость), в то время как литье под давлением затвердевает в виде тонких дендритов с дисперсной микропористостью — более прочный при сжатии, более пористый на поверхности:
| микроструктура | Экструзия (кованая) | Литье под давлением (литье) |
| Структура зерна | Вытянутый, направленно ориентированный | Тонкие дендриты (равноосные) |
| Пористость | Безпористый (кованый) | Микропористость — распространенное явление. |
| Поверхностный слой | Чистая, обрабатываемая на станке кожа | Твердая, но пористая кожа |
| тягучесть | Хороший (гнется, устойчив к растрескиванию) | Нижний (хрупкий в тонких срезах) |
Варианты отделки поверхности
Если вам нужна высококачественная анодированная отделка, экструзионная обработка — это надежный способ: гладкая, кованая поверхность равномерно анодируется в серебристый, черный, золотой и другие цвета, и прекрасно подходит для шлифовки или пескоструйной обработки. Литые детали анодируются неравномерно по своей пористой поверхности, поэтому стандартная обработка включает механическую обработку критически важных поверхностей, затем пескоструйную обработку и порошковое покрытие — отлично подходит для цвета и текстуры, но не для получения истинно металлической отделки. Услуга обработки поверхности от YONGU включает анодирование, пескоструйную обработку, шлифовку и порошковое покрытие для обоих вариантов; ознакомьтесь с принципом анодирования алюминиевых корпусов, чтобы узнать о химических процессах, лежащих в основе различий.
Сроки выполнения заказа и объемы производства
Экструзионная обработка выигрывает на всех начальных этапах: стандартные профили отгружаются за 24 часа, образцы на заказ — за 8–10 дней, а производство — за 15–30 дней без ожидания изготовления оснастки, если профиль уже существует. Литье под давлением обязывает вас к 4–8 неделям изготовления оснастки плюс изготовление первых образцов перед выпуском первой партии, поэтому реальные сроки выполнения составляют 6–12 недель — приемлемо, если у вас есть утвержденный дизайн и прогнозируемый объем производства в тысячи единиц. Если ваш объем составляет менее ~10 000 штук, экструзионный корпус с ЧПУ-обработкой почти всегда является более быстрым и дешевым вариантом на начальном этапе; вы можете перейти к литью под давлением позже, если дизайн стабилизируется и объемы вырастут. Услуга изготовления корпусов на заказ с помощью ЧПУ-обработки позволяет создать прототипы с механической обработкой до начала изготовления пресс-форм.
Когда выбирать экструзию
Выбирайте экструзию, если: ваш проект представляет собой прямоугольный или профильный корпус; вам не требуется минимальный объем заказа или вы хотите получить первый образец быстро; вы хотите, чтобы длина оставалась регулируемой для различной глубины печатной платы; или вам нужна чистая анодированная, шлифованная или пескоструйная обработка поверхности. Это подходит для прототипов, опытных образцов, OEM-корпусов для маршрутизаторов, контроллеров, усилителей и датчиков, а также для любых проектов с ограниченным бюджетом на оснастку. Это основная сильная сторона YONGU — профили в наличии, образцы за несколько дней, отсутствие минимального заказа — поэтому большинство покупателей начинают именно с этого. Ознакомьтесь с коллекцией алюминиевых корпусов или запросите ценовое предложение , приложив чертеж выреза.
Когда следует выбирать литье под давлением
Выбирайте литье под давлением, когда геометрию невозможно экструдировать (изогнутые корпуса, многоплоскостные фланцы, интегрированные выступы и уплотнительные канавки), когда конструкция зафиксирована и объемы оправдывают использование пресс-формы, или когда цельнолитая конструкция обеспечивает необходимую прочность и степень защиты IP в одной детали. Это правильное решение для крупносерийного производства водонепроницаемых распределительных коробок, промышленных корпусов и приборов (более 5,000 штук в год), где амортизированная себестоимость единицы продукции превосходит экструзию. Примеры готовых к производству изделий можно увидеть в литом под давлением корпусе IP68 и литой распределительной коробке IP68 .
Не уверены, какой процесс вам подходит? Получите бесплатный анализ процессов и затрат.
Отправьте свой чертеж или CAD-модель, и мы рассчитаем стоимость экструзионных и литьевых работ с указанием реальных затрат на оснастку, минимального объема заказа и сроков выполнения — ответ будет дан в течение 1 рабочего часа, включая STEP-модель.
Экструзия: без минимального объема заказа · отгрузка со склада в течение 24 часов · образцы 8–10 дней · партия 15–30 дней · доставка в США через DHL/UPS/FedEx 7–15 дней
Обратитесь к инженеру-технологу · Получите коммерческое предложение на оба процесса
Часто задаваемые вопросы (FAQ)
Какой процесс дешевле для небольших партий — экструзия или литье под давлением?
Экструзия – однозначно лучший вариант. Стоимость оснастки составляет 500–2,500 долларов без минимального объема заказа, поэтому даже изготовление одной детали экономически выгодно; для литья под давлением требуется 5,000–50,000 долларов и более на оснастку, а для окупаемости пресс-формы необходимо изготовить примерно 1,000 и более деталей. При объеме производства менее 10 000 единиц стандартным решением является экструзия с обработкой на станках с ЧПУ.
Литой алюминий прочнее экструдированного?
По пределу текучести они сопоставимы (ADC12 ≈ 150–220 МПа против 6063-T6 ≈ 240 МПа), но режимы работы различаются: экструзия обеспечивает большую пластичность и отсутствие пор, а литье под давлением – более твердую, но более хрупкую структуру с возможной микропористостью. Выбор следует делать по геометрии и технологическому режиму, а не по одному показателю прочности.
Каков минимальный объем заказа для корпусов, изготовленных методом экструзии, по сравнению с корпусами, изготовленными методом литья под давлением?
Для экструдированных корпусов от YONGU нет минимального объема заказа — для прототипа достаточно заказать 1 штуку. Стоимость литых корпусов составляет около 1,000 штук и более, поскольку основная часть затрат приходится на изготовление пресс-формы; мы можем производить и меньшие опытные партии, но цена за единицу соответственно возрастает.
Какой процесс обеспечивает лучшее качество анодированного покрытия?
Экструзия. Безпористая кованая поверхность равномерно анодируется в серебристый, черный, золотой и другие цвета по индивидуальному заказу, и подходит для шлифовки и пескоструйной обработки. Литые детали имеют пористую поверхность, которая анодируется неравномерно, поэтому их обычно обрабатывают механически, пескоструйной обработкой и порошковой покраской.
Может ли литье под давлением создавать формы, недоступные при экструзии?
Да. Изогнутые корпуса, многоплоскостные фланцы, литые выступы, ребра, логотипы, резьба и уплотнительные канавки — обычные элементы литья под давлением; экструзия же ограничена постоянным поперечным сечением вдоль одной оси. Если для вашей конструкции требуются эти элементы в больших объемах, литье под давлением — единственный из двух способов, позволяющий изготовить их в виде цельной детали.
Сколько времени занимает изготовление оснастки для каждого процесса?
Изготовление экструзионной матрицы обычно занимает 1–2 недели; на изготовление производственной литейной формы уходит 4–8 недель. Добавьте к этому время изготовления первого образца, поэтому на изготовление первой партии методом литья под давлением следует заложить 6–12 недель, тогда как на изготовление экструзионного образца по индивидуальному заказу потребуется 8–10 дней.